
Machine de découpe laser pour l’acier en atelier
 Antoine
•
19 août 2026
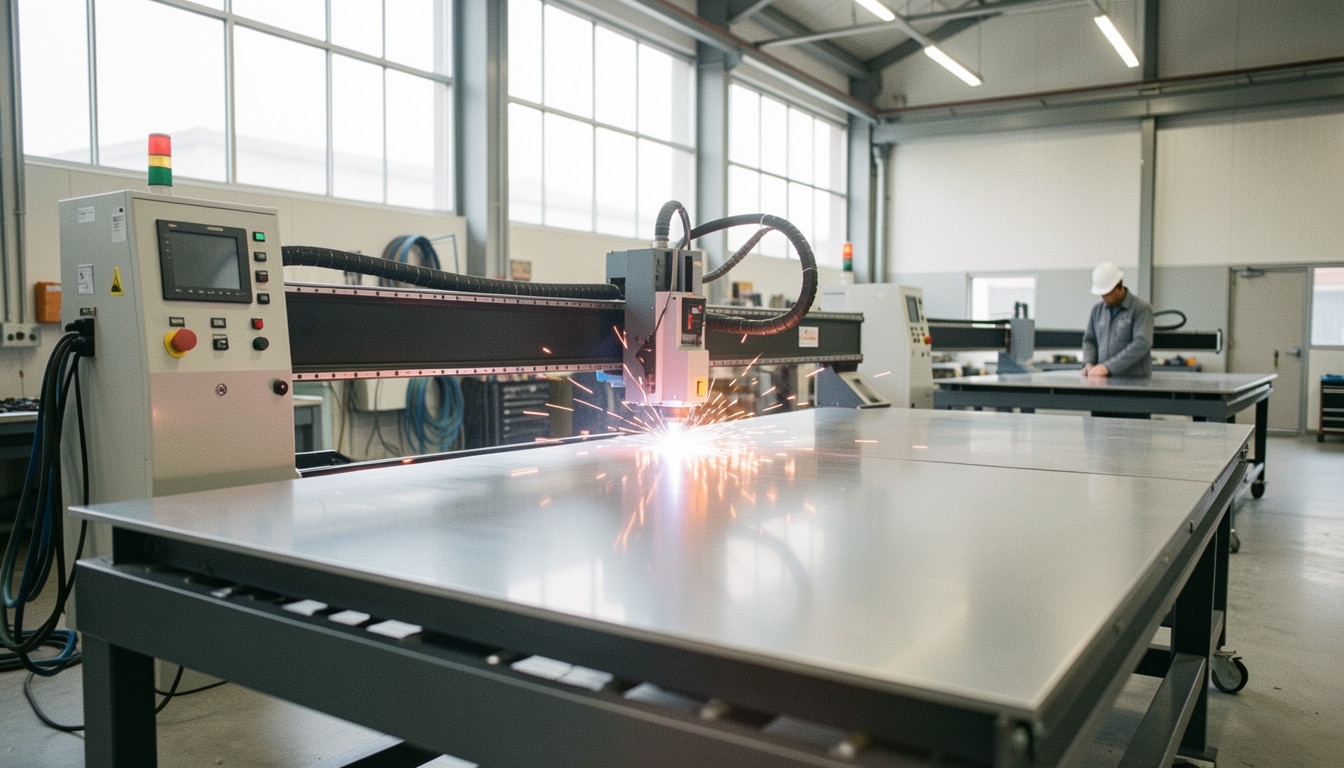
Dans un atelier où chaque minute compte, la machine de découpe laser pour l’acier est devenue un repère pour produire vite, proprement et sans approximations. Elle représente une réponse moderne aux besoins de finition nette, de répétabilité et d’automatisation que recherchent les professionnels. Cette machine facilite la gestion des séries, garantit une grande régularité et assure une qualité de bord qui limite les reprises. Si vous cherchez à comprendre son fonctionnement, ses technologies et les critères qui comptent vraiment, vous êtes au bon endroit.
Au fil de l’article, vous verrez pourquoi la machine découpe laser acier attire autant les ateliers de tôlerie, les PME et les sites industriels. L’idée n’est pas de vous noyer dans le jargon, mais de vous donner des repères clairs, concrets et utiles pour mieux choisir, mieux utiliser et mieux rentabiliser cet équipement.
Comprendre le fonctionnement d’une solution de coupe moderne
Pourquoi cette technologie change la coupe de l’acier
Le principe est simple à dire, mais puissant dans ses effets : un laser concentre une énergie très fine sur une zone précise du métal, jusqu’à le traverser proprement. Contrairement à la gravure, qui marque la surface, la découpe vise à séparer la matière. Dans une machine bien réglée, le laser suit un tracé numérique avec une précision qui peut descendre à quelques dixièmes de millimètre. Pour l’acier, cela change tout, surtout quand vous devez produire des pièces identiques avec une qualité constante et un bord net.
- Le laser chauffe localement la matière jusqu’à la fusion ou à la vaporisation.
- La découpe suit un fichier numérique, ce qui réduit les écarts entre pièces.
- La gravure reste en surface, alors que la coupe traverse la tôle.
- Sur une machine moderne, la précision améliore la qualité finale du métal.
Imaginez une tôle de 2 mm à transformer en pièces de fixation : le laser suit la ligne, le métal se sépare sans contact mécanique, et la qualité reste régulière d’un lot à l’autre. C’est précisément ce qui explique son succès dans les ateliers qui veulent gagner du temps sans sacrifier la finition.
Du faisceau à la pièce finie: les étapes à comprendre
Tout commence par le réglage de la machine, puis par l’envoi du dessin vers le système de commande. Le laser se concentre sur un point minuscule, la matière chauffe, et l’assistance gazeuse évacue la zone fondue. Sur une coupe d’acier de 3 mm, l’opérateur ajuste la vitesse, la puissance et la hauteur de tête pour garder une qualité stable. Ce processus, qui paraît invisible, est en réalité ce qui donne à la pièce sa précision et sa régularité.
Choisir la bonne technologie selon son matériau
Fibre, CO2 ou MOPA: ce qu’il faut vraiment retenir
Quand on parle de découpe sur métal, la fibre domine souvent les échanges, car elle concentre l’énergie avec efficacité et reste très performante sur l’acier. Le CO2, lui, sert davantage sur d’autres familles de matériau, tandis que le MOPA est surtout recherché pour le marquage fin et la gravure contrôlée. Le graveur n’est donc pas l’outil idéal si votre objectif principal est la coupe. Sur un tube ou une plaque métallique, il faut distinguer ce qui marque, ce qui grave et ce qui tranche vraiment.
- La fibre est la plus adaptée à la coupe de métal et d’acier.
- Le CO2 est plus courant sur des matériaux non métalliques.
- Le MOPA excelle pour le marquage et certaines gravures précises.
- Les hybrides combinent plusieurs usages, mais avec des limites.
- Un graveur ne remplace pas un système de découpe sur tôle.
| Technologie | Usage principal |
|---|---|
| Fibre | Découpe de métal, acier, tube et marquage technique |
| CO2 | Gravure et coupe de matériaux non métalliques |
| MOPA | Marquage fin sur métal, contraste et précision visuelle |
| Hybride | Atelier polyvalent, mais performances plus ciblées |
Si vous devez découper des pièces en série, la fibre reste le choix le plus logique. En revanche, pour du marquage décoratif sur une plaque ou une gravure fine sur un boîtier, le graveur trouve sa place. C’est souvent là que se joue la bonne décision : choisir le bon matériau, puis la bonne technologie.
Quand un équipement mixte devient utile en atelier
Un atelier qui alterne entre signalétique, prototypage et petites pièces métalliques peut avoir intérêt à choisir une solution mixte. Dans ce cas, la fibre assure la partie coupe, tandis qu’un module dédié au marquage complète l’ensemble. Cela évite de multiplier les postes et simplifie l’organisation. Pour un tube de structure ou une plaque de repérage, le bon équipement dépend donc du matériau, du rendu attendu et du niveau de polyvalence recherché.
Adapter la puissance à l’épaisseur et au rythme de production
Comment la puissance influence l’épaisseur réellement découpable
La puissance n’est pas qu’un chiffre sur une fiche technique : elle conditionne l’épaisseur réellement traitable, la vitesse de coupe et le confort de travail. Une machine de 500 W convient surtout à des tôles fines, autour de 1 à 2 mm selon le métal. À 1000 W, on monte souvent vers 3 à 5 mm. Avec 1500 W, l’acier de 6 mm devient plus accessible, et à 2000 W ou plus, on vise des cadences plus soutenues sur des épaisseurs plus importantes. La bonne puissance dépend donc du besoin réel, pas du prestige du modèle.
- 500 W pour des pièces fines et des prototypes légers.
- 1000 W pour une découpe régulière sur tôles courantes.
- 1500 W pour gagner en polyvalence sur acier plus épais.
- 2000 W pour accélérer les séries et élargir les usages.
- Au-delà, la machine vise une production plus intensive.
Pour une petite série de 30 pièces, une puissance modérée peut suffire si la finition prime. Pour un grand lot quotidien, une machine plus puissante réduit les temps de cycle et garde un rythme stable. C’est souvent ce compromis qui fait la différence entre un atelier qui suit la demande et un atelier qui la subit.
Trouver l’équilibre entre cadence, finition et consommation
Plus la puissance augmente, plus la vitesse peut grimper, mais la consommation et le coût d’exploitation suivent aussi. Le bon réglage consiste à viser la meilleure coupe possible sans surdimensionner la machine. Une puissance bien choisie améliore la productivité de 15 à 30 % sur certaines séries, surtout quand les réglages sont propres et que la matière reste homogène. Dans un atelier sérieux, l’objectif n’est pas seulement d’aller vite, mais de produire juste du premier coup.
Lire les composants techniques qui font la différence
Les pièces clés qui influencent la stabilité et la finition
Une machine performante ne se résume pas à sa source laser. La tête de coupe, le guidage, le refroidissement et la commande numérique jouent un rôle décisif. Un réglage de hauteur trop approximatif, par exemple, peut dégrader la coupe sur une tôle de 4 mm alors qu’un ajustement fin améliore nettement le bord. Les accessoires de maintien, le mouvement des axes et la stabilité de la structure comptent aussi, surtout si vous travaillez sur tube ou sur série répétitive. La précision naît souvent de cette somme de détails.
- La source fournit l’énergie utile à la coupe.
- La tête concentre le faisceau sur la zone de travail.
- Le guidage assure un mouvement fluide et régulier.
- Le refroidissement protège les composants sensibles.
- La CNC pilote les trajectoires et les réglages.
| Composant | Rôle |
|---|---|
| Source laser | Produit l’énergie nécessaire à la découpe |
| Tête de coupe | Concentre le faisceau avec précision |
| Guidage | Stabilise le mouvement des axes |
| Refroidissement | Préserve la qualité et la durée de vie |
| CNC | Automatise le pilotage des trajectoires |
Quand tout est bien synchronisé, la machine gagne en précision, en qualité et en stabilité. C’est ce qui distingue un équipement simplement fonctionnel d’un système vraiment intelligent, capable de répéter la même pièce sans dérive visible.
Pourquoi la commande numérique change tout au quotidien
La commande numérique transforme le travail de l’opérateur. Au lieu de régler chaque mouvement à la main, la machine exécute un programme précis, ce qui réduit les erreurs et accélère la production. Sur un tube, sur une plaque ou sur une petite série, la répétabilité devient un vrai avantage. Cette logique automatique permet aussi d’enchaîner plusieurs pièces avec moins d’interventions, donc moins de pertes de temps et moins de reprises inutiles.
Passer de l’atelier à l’usage professionnel
Les usages qui reviennent le plus en environnement industriel
Dans l’environnement industriel, cette solution sert surtout à produire des pièces métalliques propres, rapides à assembler et faciles à personnaliser. Les secteurs les plus concernés sont la tôlerie, la chaudronnerie, le prototypage, la signalétique, les petites séries, la sous-traitance et la fabrication sur mesure. Une entreprise de mobilier métal peut ainsi réaliser un produit unique pour un client, tandis qu’un industriel de la mécanique utilise le même principe pour des composants récurrents. La flexibilité compte autant que la précision.
- Tôlerie pour les panneaux, capots et pièces plates.
- Chaudronnerie pour les éléments de structure.
- Prototypage pour tester un projet avant lancement.
- Signalétique pour personnaliser des plaques et logos.
- Petites séries pour répondre vite à un client.
- Production sur mesure pour un produit spécifique.
Un professionnel du secteur peut ainsi offrir une réponse plus rapide, plus flexible et mieux adaptée aux attentes du client. C’est aussi ce qui permet à l’entreprise de rester compétitive, surtout quand les demandes changent d’une semaine à l’autre.
Comment une machine s’intègre dans un flux de travail réel
Dans la pratique, l’utilisation commence par la préparation du fichier, puis par le réglage des paramètres selon le projet. Ensuite, la machine lance la coupe, l’opérateur contrôle la qualité, et les pièces passent à l’assemblage ou au pliage. Ce flux réduit les allers-retours et aide à réaliser plus de produits dans un même délai. Pour un atelier qui doit personnaliser des commandes, cette organisation devient vite un outil décisif.
Mesurer la rentabilité, la sécurité et la durée de vie
Ce que la productivité change dans le coût global
La rentabilité ne se lit pas seulement dans le prix d’achat, mais dans le temps gagné, les reprises évitées et la baisse des pertes matière. Une automatisation bien pensée peut réduire de 20 % les opérations manuelles sur certains processus, tandis qu’une meilleure efficacité limite les déchets. Pour une entreprise, cela signifie un retour sur investissement plus lisible, surtout si la machine tourne plusieurs heures par jour. La solution devient alors un vrai levier de compétitivité, pas seulement un équipement technique.
- La maintenance régulière prolonge la durée de vie.
- L’extraction des fumées protège l’environnement de travail.
- Le ROI s’améliore quand les séries sont répétitives.
- La longévité dépend des composants et du rythme d’usage.
- La prévention limite les arrêts et les défauts.
- L’automatisation augmente l’efficacité du processus.
Sur une semaine de production, gagner 2 heures par jour représente déjà 10 heures libérées, ce qui change vite le coût global. Et si les reprises baissent de 8 à 12 %, l’amélioration devient visible dès les premiers mois.
Entretien, sécurité et bonnes pratiques pour durer
Pour durer, l’équipement doit rester propre, surveillé et bien ventilé. La sécurité passe par la protection de l’opérateur, l’extraction des fumées et la vérification des réglages avant chaque utilisation. Les optiques doivent être contrôlées régulièrement, l’air d’assistance doit rester stable, et les éléments mobiles doivent être inspectés pour éviter l’usure prématurée. Avec ces gestes simples, la machine conserve son efficacité et son niveau de précision plus longtemps.
FAQ – Questions fréquentes sur la découpe laser de l’acier
Quelle différence entre découpe, gravure et marquage sur métal ?
La découpe sépare la matière, la gravure enlève une fine couche en surface, et le marquage modifie l’aspect sans traverser le métal. Sur un laser bien réglé, la précision dépend de l’objectif visé et de la qualité de la machine.
Pourquoi la fibre est-elle la référence pour l’acier ?
La fibre concentre l’énergie de façon très efficace sur l’acier, ce qui améliore la vitesse, la précision et la régularité. C’est la raison pour laquelle beaucoup d’ateliers choisissent ce type de laser pour la découpe de métal.
Quels critères regarder pour un atelier ou une entreprise ?
Regardez la puissance, la zone de travail, la cadence, la qualité de la CNC et la facilité de maintenance. Une machine bien choisie doit correspondre à votre secteur, à vos séries et à vos besoins de précision.
Comment gagner en précision sans perdre en vitesse ?
Le secret tient au bon réglage de la tête, à une matière homogène et à une programmation propre. Un laser stable, associé à une machine bien entretenue, permet souvent de concilier vitesse et qualité.
Quelles limites faut-il connaître avant d’usiner de l’acier ?
Il faut tenir compte de l’épaisseur, du type d’acier, du gaz d’assistance et des réglages. Même un laser puissant a ses limites, surtout si la matière est épaisse ou si la machine n’est pas calibrée correctement.
La machine convient-elle aussi à d’autres matériaux ?
Oui, selon la technologie choisie, une machine peut aussi traiter d’autres matériaux que l’acier. La fibre reste très orientée métal, mais d’autres configurations permettent d’élargir les usages, notamment en marquage ou en gravure.

Vous aimerez aussi
 Industrie

 Industrie
 Industrie
 Industrie